
Maskinkompatibilitet fastställs inte enbart av ett maskinmärke eller modell. En kandidatvärmeförseglande aluminiumfolietejp måste kontrolleras mot den faktärka gränssnittstemperaturen, uppehållsperioden, trycket, liner-borttagningssekvensen och banhanteringen på produktionslinjen. Denna guide ger en praktisk kvalificeringsmetod utan att anta en universell maskinlista eller aktiveringstemperatur.
Värmeförseglingstejp är kompatibel med en produktionslinje när dess produktspecifika aktiveringsförhållanden, linerhantering och banstabilitet kan upprätthållas av den faktiska utrustningen under de avsedda produktionsförhållandena.
Samma maskinmodell kan ge olika resultat när uppehåll, tryck, temperaturkontroll, verktyg, substrat eller linjehastighet ändras. Rutinmätning och ett kontrollerat försök är mer tillförlitliga än att anta kompatibilitet från utrustningsmodellen eller en säsongsbetonad temperaturuppskattning.
Kontrollera fem faktorer tillsammans: temperaturen vid bindningsgränssnittet; uppehållstid vid den planerade linjehastigheten; tryck- och kontaktlikformighet över bindningsområdet; sekvensen och konsistensen av linerborttagning; och webbstabilitet, inklusive spänning, matning och registrering. En obalans i någon faktor kan påverka produktionen eller bindningskvaliteten.
Fodret förblir inte nödvändigtvis i den uppvärmda zonen. I vissa monteringsprocesser avlägsnas det före värmeförsegling; i andra stödjer den stansning, positionering eller matning. Bekräfta den faktiska processsekvensen innan du bedömer linerns exponering för värme.
Linerval är därför både ett material- och ett utrustningsbeslut. De relevanta frågorna är om linern släpper vid den önskade punkten, om tejpen kan placeras konsekvent och om rullen eller den stansade delen kan matas utan att rivas, krullas eller förskjutas.
För konstruktionsdetaljer, se Värmeförsegling av aluminium (HSL) folietejp med liner ; för det linerless formatet, se Omfattande guide till HSL-folietejp utan liner .
| Liner typ | Hantering på linjen | Kontroller före godkännande | |
| PET-filmfoder | Filmfoder kan stödja konsekvent hantering och stansning, beroende på kvalitet. | Kontrollera frigöringskraft, statisk spänning, krullning, spänning och registrering vid produktionshastighet. | |
| Kraftpappersfoder | Pappersfoder kan passa manuell eller halvautomatisk hantering och konvertering. | Kontrollera fukttillstånd, kantrivning, släpp och matning med avsedd hastighet. | |
| CCK liner | Lerbelagd yta ger en slät släppyta; klassspecifikt frisättningsbeteende måste bekräftas. | Kontrollera frigöringskraftens konsistens, stansad kvalitet, förvaring och borttagning av liner. | |
| Ingen liner | Tar bort liner-borttagningssteget, men lämnar konstruktionen utan ett släppstöd. | Kontrollera lindning, blockering, ytskydd, banspänning, matning och registrering. |
 HSL folietejp med liner för värmeförseglingslimning Fodrad HSL-folietejp kombinerar aluminiumfolie, värmeförseglingsskikt och releaseliner, vilket gör det relevant där linerhantering och stansning definierar maskinkompatibilitet. Visa produkt →
Olika utrustningslayouter ställer olika krav på värmeöverföring, tryck, linerborttagning och banhantering. Granska processen som faktiskt används i stället för att förlita sig på en generisk kompatibilitetslista för maskinvarumärken.
Uppvärmd platta eller press. Tejpen placeras vid det specificerade gränssnittet, sedan appliceras värme och tryck för den validerade uppehållsperioden. Kontrollera fixturstödet, inriktningen och tryckfördelningen och bekräfta när frigöringsfodret är borttaget.
Kontinuerlig uppvärmd rulle eller lamineringsutrustning. Om applikationen använder en rörlig bana, påverkas uppehållet av den uppvärmda zonens längd och linjehastighet. Bekräfta att limmet kan nå sina erforderliga aktiveringsförhållanden medan banspänningen och kontakten förblir stabila.
Automatiserad placering eller konverteringslinje. Kontrollera utstansad frigöring, borttagning av foder, matningsväg, registrering och rullstabilitet. För linerless konstruktioner, kontrollera även lindning, förvaring, blockering och exponerade ytskydd.
 Linerless HSL-folietejp för automatiska värmeförseglingslinjer Linerfri aluminiumfolietejp med värmeförseglande frontlager, lämpad för automatiserade linjer som kan hantera en ostödd bana och inte behöver någon manuell skalning. Visa produkt →
En tejp är endast kompatibel när dess produktspecifika aktiveringsvillkor kan uppfyllas konsekvent av maskinen. Utrustningen ska även styra kontakt, hantering och linjehastighet. Ett bredare aktiveringsfönster kan ge mer processtolerans, men den exakta graden och faktiska försöket avgör om kombinationen är lämplig.
Diagrammet illustrerar principen för en driftsfönsteröverlappning. Det är endast konceptuellt och representerar inte aktiveringstemperaturer för någon Shixin-produkt. Använd tekniska data för vald kvalitet och mått från det faktiska limningsgränssnittet.
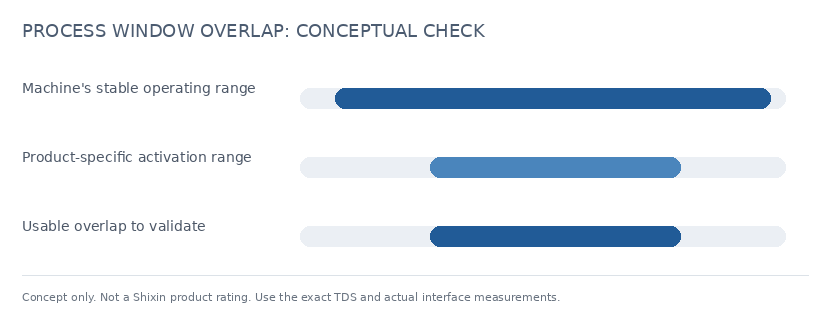
Figur 1: Konceptuell illustration av överlappningen mellan maskinkapacitet och ett produktspecifikt aktiveringsområde. Det är inte en produktspecifikation.
Planera försöket kring den faktiska tejpkvaliteten, underlaget, utrustningen och acceptanskriterierna. Provkvantiteten och försökets varaktighet bör överenskommas enligt produktionsprocessen snarare än som ett universellt minimum.
Registrera gränssnittstemperatur, utrustningens börvärde, uppehåll, tryck, linjehastighet, sekvens för borttagning av liner och banspänning. Använd lämpliga mätmetoder och håll samma underlag och fixturförhållanden under jämförelsen.
Jämför de uppmätta maskinförhållandena med aktiveringskraven i tekniska data för den exakta tejpkvaliteten. Om förhållandena inte överlappar på ett tillförlitligt sätt eller lämnar för liten processmarginal, se över mätmetod, verktyg, inställningar eller tejpkonstruktion med leverantören före produktion.
Om leverantören definierar ett aktiveringsintervall, kör försök vid lämpliga punkter inom det godkända intervallet. Inspektera bindningskvaliteten och testa avskalnings- eller hållprestanda efter den kunddefinierade konditioneringen. Arbeta inte utanför produktguiden bara för att tvinga fram en bindning.
Spela in stopp, revor, krullning, avbrott i liner-release, registreringsförskjutningar och stilleståndstiden de orsakar. Dessa observationer hjälper till att identifiera hanterings- och utfodringsproblem som enbart ett skaltest kanske inte avslöjar.
Testa tejpen på det faktiska PP, PE, ABS eller annat substrat som används på linjen, och konditionera monteringen enligt applikationskraven. Substratkompatibilitet och maskinkompatibilitet är separata kontroller. För ett bredare materialval och betygsspecifik validering, se Värmeförseglande aluminiumfolietejp för värmeelement .
Följande symtom kan bero på materialet, utrustningens inställningar, underlaget eller interaktionen mellan dem. Behandla dem som diagnostiska ledtrådar, inte som bevis på att själva tejpen är defekt.
Ställ frågor om kompatibilitet under offert och provtagning, medan konstruktions- och konverteringsformatet fortfarande kan granskas innan produktionsgodkännande.
En leverantör som kan tillhandahålla produktspecifik data och stödja en kontrollerad prövning gör kvalificeringen mer effektiv. Jiangsu Shixin Adhesive Tape Product Co., Ltd. (Shixin Tape) tillverkar värmeförseglande aluminiumfolietejp i linerless och liner-backed konstruktioner. Utvalda liner-backed designs kan kombinera ett värmeförseglingslim på ena sidan med ett tryckkänsligt adhesiv på den andra; släpppapperet eller filmen skyddar den tryckkänsliga ytan. Anpassade bredder och rullformat kan diskuteras enligt projektet. ISO 9001 is ledningssystemcertifieringar; tillämpliga RoHS/REACH-deklarationer och SGS-testrapporter måste matchas till den exakta produkten och testomfattningen.
 Anpassad HSL-folietejp med starkt självhäftande PET-foder Anpassningsbar värmeförseglande aluminiumfolietejp med PET-foder och högklibbigt lim, relevant för elektronik och värmebindningar som behöver avlägsnas från rester utan rester. Visa produkt →
Kan en värmeförseglingsfolietejp köras på olika typer av produktionsutrustning?
Ibland, men bara om varje process uppfyller kraven för den valda konstruktionen. En liner-backed tejp kan kräva ett definierat liner-borttagningssteg, medan en linerless tejp behöver lämplig lindning och bankontroll. Kvalificera varje linje separat med dess faktiska underlag, inställningar och acceptanskriterier.
Betyder ett bredare aktiveringsfönster alltid bättre kompatibilitet?
Ett bredare fönster kan ge processen mer tolerans mot normal variation, men det garanterar inte bindningsstyrka eller slutanvändningsprestanda. Bekräfta de faktiska maskinförhållandena, testresultaten för underlag och färdigmontering för den valda kvaliteten.
Är linerless värmeförseglingstejp snabbare på varje maskin?
Nej. Linerless tejp tar bort liner-borttagningssteget, men det ökar inte automatiskt genomströmningen. Utrustningen ska fortfarande kontrollera lindning, banspänning, matning, ytskydd och registrering. För linerless konstruktionsdetaljer, se vår HSL folietejp utan linerguide .
Hur mycket tejp behöver en kompatibilitetsprövning?
Det finns ingen universell provlängd. Kom överens om mängden med leverantören baserat på installationsavfall, försökslängd, antal processförhållanden, upprepade tester och produktionsformat. Höghastighets eller utökade tester kan kräva ytterligare material för att bekräfta konsekvent hantering över rullarna.
Vårt företag har varit engagerat i bandtillverkningsindustrin i mer än 20 år och har fokuserat på olika Typer av aluminiumfolieband, skumband, kylskåp, etc.
Telefon: +86-159-5136-0053
+86-136-6515-8108
Whatsapp +86-159-5136-0053
Adress: Nr 1, Yedong Road, väster om Yingbin Avenue, ekonomisk utvecklingszon, Suqian City, Jiangsu -provinsen, Kina
Miya miao
E -post: [email protected]
Mobil/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhesive Tape Products Co., Ltd. All Rights Reserved. Anpassad ODM -kylskåpfolie Adhesive Tapes Manufacturer


