
I högvolymproduktionen av kylar och frysar räknas varje sekund, varje gram material spelar roll, och varje avfallsflöde ökar kostnaden. Ändå är en av de mest förbisedda källorna till ineffektivitet i monteringsprocessen den ödmjuka release linern - det silikonbelagda papperet eller PET-filmen som skyddar limmet på konventionella tejprullar, bara för att skalas av och kasseras vid varje enskild applicering.
För en produktionslinje som applicerar hundratals meter folietejp dagligen över flera skift är den kumulativa effekten av lineravfall långt ifrån trivial. Det påverkar inte bara materialkostnader utan också arbetsproduktivitet, golvytasutnyttjande, kostnader för avfallshantering och till och med företagens hållbarhetsmått. Att förstå dessa dolda kostnader är det första steget mot att göra ett smartare och mer effektivt val.
I en typisk tillverkningsanläggning för kylskåp används folietejp i stor utsträckning för att kyla rörfixering, isoleringsförankring och tätningstillämpningar. Tänk på följande:
Den ekonomiska och operativa effekten av denna avfallsström sträcker sig över flera kostnadsställen, som var och en undersöks i detalj nedan.
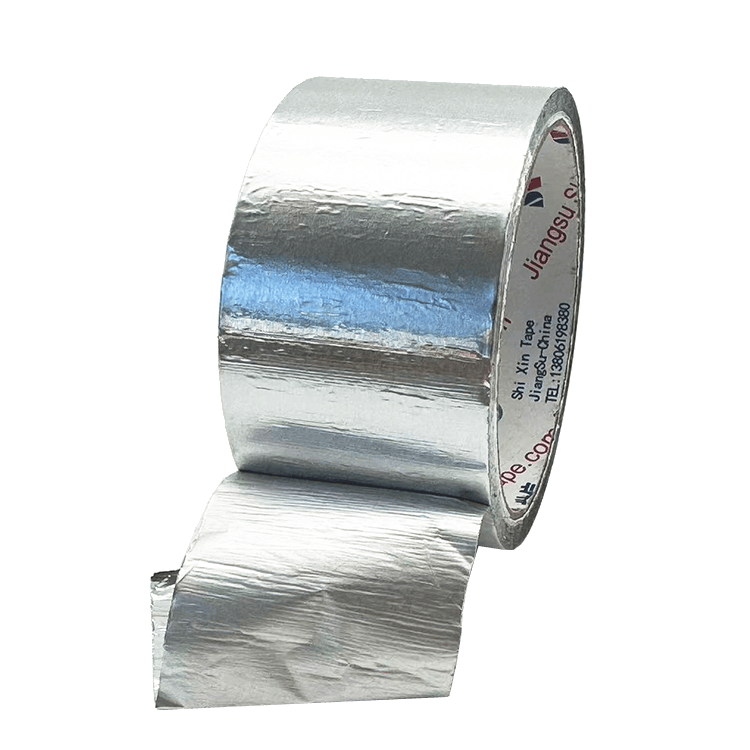
Släppfodret är en nödvändig komponent i konventionell tejptillverkning, men från det ögonblick som tejpen appliceras blir det värdelöst avfall. Kostnaden för linern är inbäddad i priset på tejpen - du betalar för det och sedan kastar du det.
För en tillverkare av stora volymer är linern en del av den köpta tejpkonstruktionen och kan även skapa insamlings- och kasseringsarbete efter applicering. För att kvantifiera denna kostnad, använd det faktiska inköpspriset för bandet, linerns ytvikt, årlig bandförbrukning, arbetstid och lokal avfallshanteringskostnad snarare än ett fast procentuellt antagande.
Utöver den direkta ekonomiska kostnaden förbrukar lineravfall också värdefullt lagringsutrymme på produktionsgolvet. Rullar med skalat foder ackumuleras snabbt, vilket kräver frekvent tömning av avfallskärl och dedikerade uppsamlingsplatser. Detta avbryter arbetsflödet och lägger till icke-värdeskapande rörelse för produktionspersonalen.
Varje applicering av linerbaserad tejp kräver en process i två steg: skala linern och applicera sedan tejpen. Även om detta kan tyckas vara en trivial skillnad, är den kumulativa effekten i högvolymproduktion betydande.
Liner-baserad applikation inkluderar ett liner-borttagningssteg, medan linerless applikation tar bort den separata åtgärden. Den faktiska cykeltidsskillnaden beror på operatör, bandbredd/längd, arbetsstation och utrustning, så den bör mätas på produktionslinjen snarare än uttryckas som en fast procentsats.
Dessutom introducerar foderskalningssteget ergonomiska utmaningar. Att upprepade gånger greppa och dra av fodret kan bidra till att föraren blir trött, särskilt under långa skift. Denna trötthet kan leda till lägre appliceringshastigheter, inkonsekvent placering och högre defektfrekvens.
Lineravfall försvinner inte bara efter att det skalats. Det måste hanteras under hela produktionsprocessen:
Dessa avfallshanteringsaktiviteter är helt utan mervärde – de förbrukar arbete, utrustning och utrymme utan att bidra till slutprodukten. I en miljö med smal tillverkning är sådana aktiviteter främsta mål för eliminering.
Företagens hållbarhetsåtaganden påverkar i allt högre grad upphandlingsbeslut. Stora vitvarutillverkare är under press att minska sitt miljöavtryck och deras leverantörer förväntas bidra till dessa mål.
Släppliner som används i konventionell tejp är vanligtvis belagda med silikon, vilket gör dem svåra att återvinna. De flesta kommunala återvinningsanläggningar accepterar inte silikonbelagt papper eller film, vilket tvingar tillverkare att skicka detta avfall till deponier eller förbränningsanläggningar. Detta undergräver hållbarhetsmålen och kan påverka ett företags miljöredovisning negativt.
Användning av linerless tejp tar bort den separata släppningspapper/filmavfallsströmmen. Övrigt produktionsavfall och förpackningar finns kvar, så den totala miljönyttan bör utvärderas med fabrikens faktiska avfallshanteringssystem.
Tabellen nedan jämför praktiska skillnader mellan linerbaserade och linerless folietejp inom kylskåpstillverkning. Den faktiska produktionspåverkan beror på tejpens dimensioner, appliceringsmetod, utrustning, linjehastighet och platsspecifika driftsförhållanden.
| Utvärderingsfaktor | Tejp Med Liner | Linerless tejp | Vad du ska verifiera på din linje |
| Släpp materialet | Separat papper/filmfoder tas bort under appliceringen. | Ingen separat liner tas bort under appliceringen. | Avfallsvolym, insamlingsväg och lokal kassering/återvinningsmetod. |
| Ansökningssteg | Inkluderar borttagning av liner före/under applicering av tejpen. | Tar bort det separata liner-peeling-steget. | Faktisk cykeltid med din operatör eller utrustning. |
| Maskinintegration | Utrustning kan behöva linerhantering beroende på processdesign. | Relevanta Shixin-kvaliteter stödjer maskin och manuell användning. | Avlastningskraft, spänningskontroll, skärning och matningsstabilitet. |
| Rullkonfiguration | Liner bidrar till total rollbygge. | Inget separat linerlager. | Användbar längd och rulldiameter ska jämföras med de faktiska två produktkonstruktionerna, inte en fast procentandel. |
| Total ansökningskostnad | Tape pris liner hantering av arbetsavbrott/omarbetning. | Tape pris avveckling/program stilleståndstid avvisas/omarbetning. | Använd riktiga produktionsdata snarare än en universell besparingsprocent. |
Nyckel takeaway: Linerless folietejp tar bort de separata liner-peeling- och liner-avfallsstegen. Den faktiska effekten på cykeltid, rullbyten och totalkostnad måste mätas på kundens produktionslinje. För applikationer med kylkondensorrör visar Shixins registrerade fall att släppskikts-/limkompatibilitet och säsongsbetonad avrullningsstabilitet kan vara viktigare än en generisk besparingsprocent.
Utöver de mätbara ekonomiska och operativa fördelarna, adresserar linerless folietejp flera bredare strategiska prioriteringar för moderna apparattillverkare:
Att byta från liner-baserad till linerless tejp är ett processbeslut snarare än ett enkelt produktbyte. Potentiella fördelar bör bekräftas tillsammans med avrullningsbeteende, vidhäftning, PU-skumkompatibilitet och utrustning/processpassning.
Ett användbart nästa steg är att validera den faktiska applikationen. Shixins inspelade kylskåpskondensorrörsfodral visar att den centrala ingenjörsfrågan kan vara samspelet mellan släppbeläggning, limkemi, säsongstemperatur och PU-skumning, inte bara närvaron eller frånvaron av ett foder.
Att välja linerless folietejp för kylkondensor-rörfixering kräver uppmärksamhet på den faktiska tillverkningsprocessen. I Shixins registrerade fall var de kritiska problemen säsongsmässiga förändringar i vidhäftande klibbning och avrullning, kompatibilitet mellan anti-stick-skiktet och limsystemet och interaktion med polyuretanskum.
Innan man utvärderar tejpspecifikationerna är det viktigt att förstå de tre primära stressfaktorerna som tejpen kommer att stöta på under apparatens livslängd:
Dessa påfrestningar är inte oberoende – de samverkar. Till exempel kan låga temperaturer öka limstyvheten, vilket gör det mer mottagligt för vibrationsinducerad trötthet. Hög luftfuktighet kan mjukgöra limmet, vilket minskar dess sammanhållning och hållkraft. Ett välkonstruerat band måste balansera alla tre prestandadimensionerna samtidigt.
Aluminiumfoliebaksidan fyller två kritiska funktioner: tillhandahåller en termisk väg för värmeöverföring och levererar den mekaniska styrka som krävs för att hålla rören säkert. Följande tabell jämför de viktigaste substratparametrarna som påverkar prestandan:
| Substrat / Konstruktionsfaktor | Shixin produktinformation | Inverkan på ansökan | Verifiering |
| Foliekonstruktion | Linerless och laminerade linerless aluminiumfoliestrukturer är tillgängliga; tjocklek kan anpassas efter klass. | Påverkar formbarhet, rivbeteende, hantering och linjekompatibilitet. | Bekräfta vald TDS och provrulle. |
| Släpp/anti-stick lager | Linerless produkter använder ett anti-stick/släpp lager på baksidan. | Kontroller att varva ner och påverkar kompatibiliteten med nedströms material som PU-skum. | Kontrollera varva ner genom säsongsbetonade temperaturförändringar och verifiera PU-skuminteraktion där det är relevant. |
| Limsystem | Vattenbaserade akryl-, lösningsmedelsbaserade akryl- och gummisystem används i linerfria strukturer. | Påverkar klibbighet, varva ner, temperaturkänslighet och kostnad. | Välj efter underlag, årstid/temperatur, linjehastighet och appliceringsmetod. |
| Applikationsläge | Relevanta linerless kvaliteter stödjer både maskinell och manuell användning. | Tillåter integration med olika produktionslayouter. | Validera matning, skärning, tryck och placering på själva linjen. |
Valvägledning: Ställ inte in ett universellt minimikrav för folietjocklek eller legering för fixering av kylkondensor-rör. Välj den faktiska linerless eller laminerade linerless konstruktionen baserat på formbarhet, avlindning, limsystem, PU-skumkompatibilitet och linjeprocess, validera sedan den valda kvaliteten med dess TDS och provrulle.
Det självhäftande systemet är utan tvekan den mest kritiska komponenten i tejpen. Den måste bibehålla flexibilitet, klibbighet och kohesion över hela driftstemperaturområdet samtidigt som den motstår nedbrytning från fukt och vibrationer. Två primära limkemier finns tillgängliga för applikationer med kalla apparater:
| Limsystem | Används i Shixin linerless foliestrukturer | Urvalsnotering |
| Vattenbaserad akryl | Finns i linerless / laminerade linerless strukturer. | Kostnadseffektivt alternativ för lämpliga substrat och processförhållanden; validera tack och varva ner. |
| Lösningsmedelsbaserad akryl | Finns i linerless / laminerade linerless strukturer. | Används när högre prestanda krävs; bekräfta temperatur och substratkompatibilitet efter klass. |
| Gummilim | Finns i linerless / laminerade linerless strukturer. | Kan vara känslig för säsongsbetonade temperaturförändringar; det inspelade kondensorrörsfallet tog specifikt upp detta problem. |
| Silikon | Används i Shixin hög-/lågtemperaturfodrade och högtemperaturkvaliteter för bilar, inte som en universell foderlös kondensorrörspecifikation. | Använd endast när den valda produktstrukturen och applikationen kräver det. |
Nyckelinsikt: Limprestandan ändras med temperaturen, men Shixins aktuella produktinformation stöder inte de Tg- och lågtemperaturretentionsvärden som tidigare visats här för linerless kondensor-tube-tejp. För denna applikation, välj från de faktiska tillgängliga limsystemen och validera klibbning, avlindning och limning under kundens förväntade säsongs- och processförhållanden.
Linerless tejp uppnår sin unika konstruktion genom en specialiserad släppbeläggning som appliceras på baksidan av aluminiumfolien. Denna beläggning hindrar limmet från att fästa permanent på baksidan, vilket gör att tejpen kan rullas upp rent utan en separat frigöringsliner. De viktigaste tekniska egenskaperna hos denna konstruktion inkluderar:
För kylskåpsmontering kan foderlös konstruktion minska hanteringen av släppmaterial och kan stödja kontinuerlig eller maskinell applicering. Den faktiska fördelen beror på tejpens konstruktion och linjeinställningar.
| Prestandaattribut | Tejp Med Liner | Linerless tejp |
| Släpp/varva ner | Släppbeteendet beror på liner och limkonstruktion. | Styrs av baksidans släpp-/anti-stick-skikt och limsystem. |
| Utsläppsmaterialavfall | Genererar en separat lineravfallsström efter applicering. | Genererar inte en separat release-papper/filmström. |
| Ansökningssteg | Inkluderar borttagning/hantering av liner. | Inget separat steg för borttagning av liner. |
| Maskinanvändning | Kan kräva linerhantering beroende på utrustning. | Relevanta Shixin-kvaliteter stödjer maskin och manuell användning. |
| Nyckelrisk att validera | Linerhantering, kontaminering och processpassning. | Avlastningskraft, limöverföring, säsongsbetonad stabilitet och PU-skumkompatibilitet. |
Ett av de mest kritiska men ofta underskattade kraven på kylrörstejp för kylskåp är dess förmåga att fungera som en fuktspärr. Kondens som tränger in mellan röret och skåpets yta kan leda till:
Om fukt-ångtransmission är ett formellt krav, använd en produktspecifik testrapport och kundens acceptanskriterium. Shixins aktuella interna produktinformation stöder inte ett universellt MVTR-värde för alla linerless kondensor-rörband.
Vid utvärdering av linerless folietejp för kylrörsfixering i kylskåp ger följande tabell en omfattande checklista med prestandaparametrar och lägsta acceptabla värden. Dessa riktmärken är baserade på branschpraxis för tillverkning av stora volymer av apparater:
| Valideringsobjekt | Varför det spelar roll | Rekommenderad kontroll | Beviskälla |
| Koppla av kraft / släpp stabilitet | För hög eller för låg avveckling kan påverka manuell eller automatiserad applicering. | Provet rullar över förväntade säsongs-/linjetemperaturer. | Ansökningsprövning / produktionsrekord |
| Vidhäftning till faktiska ytor av kondensorrör/skåp | Ytfinish, olja och limkemi påverkar vidhäftningen. | Avskalnings-/klibbkontroll på produktionssubstrat efter rengöringsprocessen. | TDS-exempelvalidering |
| PU-skumkompatibilitet | Släppskiktet kan påverka interaktion med PU-skum i kylskåpskonstruktion. | Skummande prov på själva skåpprocessen. | Inspelad Shixin kondensorrörsfodral kundprov |
| Säsongsbetonad stabilitet | Gummilim tack and unwind can change with temperature. | Jämför vinter/sommar eller avveckling och vidhäftning med kontrollerad temperatur. | Inspelat Shixin kondensorrörsfodral |
| Maskinkompatibilitet | Inställningarna för matning, skärning och spänning varierar beroende på utrustning. | Kör med mållinjehastighet och övervaka trassel, brott och placering. | Produktionslinjevalidering |
Erfarna inköps- och ingenjörsproffs förstår att bandval inte kan reduceras till en enda "viktigaste" parameter. Bandets prestanda i verklig användning beror på hur alla dessa parametrar interagerar:
Det är därför det är viktigt med rigorösa applikationsspecifika tester. Den idealiska tejpen för kylrörsfixering är inte den med den högsta enskilda specifikationen, utan den som uppnår bäst balans av värmeledningsförmåga, lågtemperaturvidhäftning, vibrationsbeständighet, fuktbarriärprestanda och appliceringseffektivitet för din specifika produktionsmiljö.
De tekniska specifikationerna som beskrivs ovan ger ett ramverk för att utvärdera linerless folietejpkandidater för kylrörsfixering i kylskåp. I nästa avsnitt undersöker vi de praktiska aspekterna av appliceringsmetoder och produktionslinjeintegrering — att översätta dessa tekniska parametrar till verkliga prestanda på din löpande linje.
Att välja rätt linerless folietejp är bara halva ekvationen. Sättet på vilket tejpen appliceras - antingen manuellt av operatörer eller automatiskt av dispenseringsutrustning - har en djupgående inverkan på både kvaliteten på rörfixeringen och den totala effektiviteten av monteringsprocessen. Det här avsnittet undersöker de praktiska aspekterna av tejpapplicering i kylskåpstillverkning och ger vägledning om metoder, utrustning, kvalitetskontroll och vanliga fellägen.
Kylskåpsproduktionslinjer varierar kraftigt i sina automatiseringsnivåer, från manuell montering i mindre anläggningar till högautomatiserade höghastighetslinjer i storskaliga tillverkningsanläggningar. Tejpappliceringsmetoden måste anpassas till produktionsmiljön, operatörens skicklighetsnivåer och önskad genomströmning.
I många kylskåpstillverkningsanläggningar, särskilt de med lägre produktionsvolymer eller komplexa produktkonfigurationer, appliceras tejp manuellt av utbildade operatörer. Även om manuell applikation saknar hastigheten hos automatiserade system, erbjuder den flexibilitet och anpassningsförmåga till variationer i rördragning och skåpsgeometri.
Den enskilt viktigaste faktorn för att uppnå en hållbar bindning är korrekt ytbehandling. Koppar- och aluminiumrör, som erhållits från leverantörer, har ofta ytföroreningar som kan äventyra vidhäftningen:
I de flesta produktionsmiljöer är den rekommenderade rengöringsmetoden en enkel avtorkning med en ren, torr trasa eller en lösningsmedelsfri avfettningsservett speciellt utformad för metallytor. För kraftigt förorenade rör kan en kort avtorkning med isopropylalkohol eller ett milt metallrengöringsmedel användas, följt av noggrann torkning innan tejp appliceras. Observera att lösningsmedel måste avdunstas helt innan tejp appliceras för att förhindra att limet mjuknar upp.
Även med en högpresterande tejp påverkar appliceringstekniken avsevärt den slutliga bindningskvaliteten. Följande bästa praxis bör vara standarddriftsprocedur:
| Ansökningssteg | Rekommenderad praxis | Varför det spelar roll |
| Positionering | Rikta in tejpen rakt över röret och säkerställ en jämn överlappning på båda sidor. | Felinriktning minskar kontaktytan och skapar spänningskoncentrationer som kan leda till kantlyft. |
| Första kontakt | Ta lätt kontakt med rörytan innan du applicerar tryck. Detta gör att limmet väter ytan. | Att skynda på den första kontakten kan fånga in luftbubblor och minska den effektiva bindningsytan. |
| Tryckapplikation | Applicera ett hårt, jämnt tryck längs hela längden av tejpen med hjälp av en rulle eller skrapa. | Tryck tvingar in limmet i mikroporer på ytan, vilket maximerar kontaktytan och bindningsstyrkan. |
| Kantförsegling | Var särskilt uppmärksam på kanterna på tejpen och se till att de trycks ned ordentligt. | Kanter är den mest sårbara punkten för fuktinträngning och avskalningsinitiering. |
| Överlappningshantering | Om överlappning krävs, se till en minsta överlappning på 10–15 mm. | Tillräcklig överlappning skapar en kontinuerlig fuktspärr och fördelar stress över ett större område. |
Även erfarna operatörer kan introducera defekter om uppmärksamheten på detaljer försvinner. Följande tabell identifierar de vanligaste defekterna, deras grundorsaker och praktiska åtgärder:
| Defekt | Rotorsak | Åtgärd |
| Rynkor eller bubblor | Ojämn spänning under applicering; otillräckligt tryck | Använd en rulle med fast tryck; applicera från mitten och utåt för att driva ut luft |
| Kantlyft | Otillräckligt tryck vid kanterna; förorening vid rörytan | Rengör ytorna noggrant; applicera extra tryck längs kanterna med ett finger eller en liten rulle |
| Otillräcklig vidhäftning | Ytförorening; appliceringstemperaturen är för låg | Se till att ytorna är rena och torra; håll appliceringstemperaturen över 15°C |
| Tejpfeljustering | Dålig visuell vägledning; operatörens trötthet | Ge tydliga inriktningsmarkörer; rotera förare för att minska trötthet |
| Adhesive Bleed | Överdrivet tryck; appliceringstemperaturen är för hög | Använd måttligt, jämnt tryck; Undvik applicering i direkt solljus eller nära värmekällor |
Vid tillverkning av stora volymer av kylskåp är automatiserade tejpdispenseringssystem avgörande för att uppnå jämn kvalitet, minska arbetskostnaderna och bibehålla produktionslinjens hastighet. Linerless tejp är i sig bättre lämpad för automatisering än liner-baserad tejp, eftersom det eliminerar behovet av liner-borttagningsmekanismer - ett mindre mekaniskt delsystem för att underhålla och felsöka.
Ett typiskt automatiserat tejpdispenseringssystem för kylrörsfixering i kylskåp består av följande komponenter:
Följande tabell jämför prestandaegenskaperna för manuell kontra automatiserad applikation för kylrörstejp:
| Parameter | Manuell applikation | Automatiserad / Maskinapplikation | Utvärderingsanmärkning |
| Flexibilitet | Operatörer kan anpassa sig till rutt- och geometriändringar. | Kräver utrustningsinställning och program/mekanisk justering. | Välj utifrån produktmix och produktionslayout. |
| Tryck / placering | Operatörsberoende. | Kan styras av applikationshuvudet när den är korrekt inställd. | Validera faktisk bindningskvalitet, inte bara utrustningens hastighet. |
| Materialhantering | Operatören sköter kapning och placering. | Matning, spänning och skärning är utrustningsberoende. | Relevanta Shixin linerless kvaliteter stödjer maskinanvändning, men inställningarna måste vara kvalificerade. |
| Hantering av släppmaterial | With-liner-tejp kräver manuell eller assisterad liner-insamling. | Linerless tejp tar bort det separata liner-hanteringssteget. | Utvärdera avfallshantering och arbetsstationsdesign. |
| Prestandamått | Mät faktisk cykeltid, defekter och materialanvändning. | Mät faktisk cykeltid, stilleståndstid, avbrott/stopp och kasseringar. | Använd inte en fast multiplikator med 3-4× hastighet utan linjedata. |
Automatiserade dispenseringssystem är designade för kontinuerlig, oavbruten drift. Liner-baserad tejp introducerar flera utmaningar som linerless tejp snyggt löser:
Dessa fördelar leder direkt till högre drifttid, minskat underhåll och lägre totala ägandekostnader för automatiserad dispenseringsutrustning.
Övergången från manuell eller linerbaserad tejpapplicering till linerless automatiserad dispensering kräver noggrann planering. Följande färdplan ger ett strukturerat tillvägagångssätt:
| Fas | Aktiviteter | Förväntade resultat |
| Genomförbarhetsbedömning | Utvärdera aktuell appliceringsmetod, linjehastighet, rörgeometri och operatörsfeedback. | Definiera krav för automatisering; kvantifiera potentiella besparingar. |
| Bandkvalificering | Skaffa linerless tejpprover; test på faktiska produktionsrör under simulerade linjeförhållanden. | Bekräfta limprestanda vid -10°C; validera avvecklingsegenskaper. |
| Utrustningsspecifikation | Ange eller beställ en automatiserad dispenser med lämplig spänningskontroll, skärmekanism och trycksystem. | Vald utrustning som matchar bandegenskaper och linjehastighet. |
| Linjeintegration | Installera utrustning; integreras med befintliga transportör- eller robotpositioneringssystem. | Automatiserad station i drift; gränssnitt med produktionslinjekontroller. |
| Operatörsutbildning | Utbilda operatörer och underhållspersonal i utrustningsinställning, drift och felsökning. | Personal som är säker på att driva och underhålla det automatiserade systemet. |
| Produktionsupptrappning | Öka gradvis linjehastighet och volym; övervaka kvalitetsmått (avskalningsvidhäftning, justering, avfall). | Mållinjehastighet uppnådd; kvalitet som överensstämmer med manuell applicering eller bättre. |
| Kontinuerlig förbättring | Samla in data om materialanvändning, stilleståndstid och avvisningsfrekvens; identifiera ytterligare optimeringsmöjligheter. | Pågående effektivitetsförbättringar; dokumenterad ROI uppnådd. |
Kvalitetskontrollen upphör inte när tejpen appliceras. Ett robust kvalitetsledningssystem inkluderar verifiering i processen och löpande övervakning för att upptäcka och korrigera avvikelser innan de resulterar i produkter som inte uppfyller kraven.
För linjer med hög volym tillhandahåller SPC ett kraftfullt ramverk för att övervaka och förbättra applikationskonsistensen. Viktiga mätvärden att spåra inkluderar:
Genom att övervaka dessa mätvärden och fastställa kontrollgränser kan produktionschefer identifiera trender tidigt och vidta korrigerande åtgärder innan kvalitetsproblemen eskalerar. Till exempel kan en gradvis ökning av cykeltiden indikera att avlindningsspänningen driver, vilket kräver justering av spänningskontrollsystemet.
Oavsett om applikationen är manuell eller automatiserad, är operatörsutbildning avgörande för att uppnå jämn kvalitet. Följande ämnen bör tas upp i utbildningsprogram:
Investeringar i operatörsutbildning ger mätbar avkastning i minskad defektfrekvens, lägre materialspill och högre produktionskapacitet. Den bästa tejpen i världen kommer inte att fungera tillförlitligt om den appliceras felaktigt.
Att förstå ansökningsprocessen är avgörande för att översätta de tekniska specifikationerna för linerless folietejp till pålitlig prestanda på produktionslinjen. Oavsett om det appliceras manuellt eller automatiskt ligger nyckeln till framgång i korrekt ytförberedelse, konsekvent teknik och robust kvalitetskontroll. I nästa avsnitt presenterar vi tillverkningskapaciteten och produktens ekosystem som stöder dessa applikationskrav, vilket ger en komplett lösning för kylrörsfixering i kylskåp.
Även om linerless folietejp för kylrörsfixering är en kritisk komponent i kylskåpstillverkning, representerar den bara ett element i ett bredare självhäftande ekosystem som stödjer hela apparatens monteringsprocessen. Från värmeisolering och vibrationsdämpning till elektrisk isolering och ytskydd krävs ett brett utbud av självhäftande material för att föra ett kylskåp från komponenter till färdig produkt. Att hantera flera leverantörer för dessa olika materialfamiljer skapar inköpskomplexitet, kvalitetsinkonsekvens och kompatibilitetsrisker vid materialgränssnitt. Det här avsnittet introducerar en tillverkningspartner som tar itu med dessa utmaningar genom ett enhetligt produktekosystem, vertikalt integrerad verksamhet och årtionden av branscherfarenhet.
Etablerat 2005 , vår resa sträcker sig över två decennier av dedikerad tillväxt inom tejpindustrin. Det som började som en småskalig producent har utvecklats till en högteknologiskt företag som fullt ut integrerar forskning och utveckling, produktion och global försäljning – en omvandling som återspeglar vårt engagemang för ständiga förbättringar och kundfokuserad innovation.
Vårt tillverkningscampus spänner över nästan 12 000 kvadratmeter av fabriksgolvyta, som rymmer flera dedikerade produktionslinjer för beläggning av aluminiumfolie, laminering, precisionsskärning och anpassad konvertering. Denna skala gör att vi kan arbeta med båda smidighet — svara på anpassade beställningar med korta ledtider — och stabilitet — bibehålla en jämn produktion även under högsäsong.
Med ett engagerat team av 100 anställda , inklusive ingenjörer, kvalitetskontrollspecialister och produktionstekniker, upprätthåller vi en vertikalt integrerad verksamhet som ger oss full kontroll över varje steg i tillverkningsprocessen - från mottagande av råmaterial till leverans av färdiga varor. Denna integration säkerställer att kvalitet är inbyggd i varje rulle, inte inspekteras i slutet.
Många vitvarutillverkare står inför utmaningen att hantera flera leverantörer för olika familjer av självhäftande material - en för folietejp, en annan för skum, en tredje för filmtejp. Denna fragmentering leder till ökade inköpskostnader, inkonsekvent kvalitet och kompatibilitetsproblem vid gränssnitten mellan material. Vårt enhetliga produktekosystem hanterar dessa utmaningar genom att erbjuda ett komplett utbud av limlösningar under ett tak:
| Produktfamilj | Nyckelerbjudanden | Primära tillämpningar i kyla |
| Aluminiumfolietejper | Utan foder / med foder / Laminerad (utan foder) / Glasfiberförstärkt / FSK-förstärkt / SS-förstärkt / Automotive High-Temp / Heat Seal | Fixering av kylrör; tätning av kanaler; isoleringsförankring; ångspärr; EMI-skärmning |
| PU / PE / NBR Skumlösningar | Skum med slutna celler och öppna celler i olika densiteter och tjocklekar; enkel- eller dubbelsidigt lim | Vibrationsdämpning mellan kompressor och skåp; packning för dörrtätningar; värmeisolering; akustisk absorption |
| Lösningar för filmband | PET (polyester), polyimid och PVC-filmtejper; akryl- eller silikonlim | Elektrisk isolering för ledningsnät; högtemperaturmaskering under skåpskumning; ytskydd vid montering |
Att konsolidera inköp av självhäftande material med en enda, kapabel leverantör ger påtagliga fördelar för inköp, ingenjörskonst och produktion:
| Förmånsområde | Hur det uppnås | Mätbart resultat |
| Leverantörskonsolidering | En enda kontaktpunkt för folieband, skum och filmtejper | Minskade inköpskostnader; färre leverantörsrevisioner; förenklade kvalificeringsprocesser |
| Materialkompatibilitet | Materialkombinationer utvärderas enligt limkemi, substrat och appliceringsförhållanden | Hjälper till att minska risken för gränssnittskompatibilitet när material utvärderas korrekt |
| Logistik effektivitet | Flera materialtyper kombinerade i en enda försändelse | Minskade fraktkostnader; lägre administrativ arbetsbelastning; konsoliderad lagerhantering |
| Teknisk konsistens | Enhetligt kvalitetssystem och testprotokoll för alla produktfamiljer | Konsekvent kvalitet för alla limmaterial; förenklad felsökning |
Inom vitvarubranschen är regelefterlevnad inte frivillig – det är en förutsättning för att göra affärer. Vår verksamhet och våra produkter är certifierade enligt internationellt erkända standarder som ger våra kunder förtroende för både kvalitet och regelefterlevnad:
| Certifiering | Omfattning | Värde för ditt företag |
| ISO 9001 | Kvalitetsledningssystem — dokumenterade processer för produktion, inspektion och ständiga förbättringar | Batch spårbarhet; dokumenterade korrigerande åtgärder; färre kvalitetsöverraskningar |
| ISO 14001 | Miljöledningssystem — avfallsminskning, ansvarsfull kemikalieanvändning, minimerad miljöpåverkan | Stödjer ditt företags hållbarhetsmål; minskar regulatorisk risk |
| SGS-certifiering | Tredjepartsverifiering av produktens prestanda och säkerhet | Oberoende validering av hävdade egenskaper; minskar behovet av egna tester |
| RoHS-överensstämmelse | Direktiv om begränsning av farliga ämnen (EU 2011/65/EU) – fritt från bly, kvicksilver, kadmium, sexvärt krom, PBB, PBDE | Viktigt för export till EU och andra reglerade marknader; uppfyller kraven från vitvaruindustrin |
| REACH-efterlevnad | Registrering, utvärdering, godkännande och begränsning av kemikalier (EC 1907/2006) — fullständig ämnesregistrering och SVHC-avslöjande | Öppenhet om kemikalieinnehåll; minskar efterlevnadsbördan för dina färdiga produkter |
Varför detta är viktigt för dig: Dessa certifieringar är inte märken på en vägg – de representerar en operativ disciplin som leder till färre kvalitetsöverraskningar, smidigare myndighetsgodkännanden för dina färdiga produkter och minskad revisionströtthet när dina egna kunder begär dokumentation av försörjningskedjan.
Vårt ramverk för kvalitetssäkring fungerar på tre nivåer och säkerställer att varje tejprulle uppfyller de överenskomna specifikationerna – inte bara i den första leveransen utan i varje leverans, år efter år:
Varje sats av råmaterial – aluminiumfolie, självhäftande polymer, release liner och scrim-förstärkning – testas mot inkommande specifikationer innan de släpps till produktion. Nyckeltester inkluderar:
Under produktionen säkerställer realtidsövervakning att varje meter band uppfyller specifikationerna:
Varje färdig rulle provtas och testas för överensstämmelse med den fullständiga specifikationen:
Som ett högteknologiskt företag upprätthåller vi ett aktivt FoU-program som fokuserar på de utmaningar som våra kunder kommer att möta i morgon, inte bara idag. Våra nuvarande forskningsprioriteringar inkluderar:
| Forskningsområde | Målsättning | Förväntad nytta för kunderna |
| Optimering av limformulering | Utveckling av lösningsmedelsfria och vattenbaserade akrylsystem | Minskade VOC-utsläpp; förbättrad arbetssäkerhet; efterlevnad av skärpta miljöbestämmelser |
| Förstärkningsarkitektur | Utforskar nya scrimvävar och fiberkombinationer | Högre draghållfasthet vid lägre ytvikter; mer kostnadseffektiva förstärkta tejper |
| Ytteknik | Ytbehandlingar av aluminium för att förbättra limförankring och korrosionsbeständighet | Förbättrad långtidshållbarhet; bättre prestanda i miljöer med hög luftfuktighet |
| Hållbarhetsinitiativ | Utvärdera innehållet av återvunnet aluminium och biobaserade limråvaror | Grönare produkter som stödjer ditt företags hållbarhetsmål |
| Kalltemperaturvidhäftning | Förlänger lågtemperaturprestanda över -20°C | Bredare användningsområde för djupfrysning och transportkylning |
Vårt FoU-team samarbetar direkt med kundens ingenjörsavdelningar i skräddarsydda projekt och erbjuder skräddarsydda lösningar som möter applikationsspecifika krav - oavsett om det innebär en unik bredd, ett specialiserat limmönster eller en anpassad frigöringsliner för automatiserad dispenseringsutrustning.
En av de vanligaste utmaningarna för inköpsproffs är att balansera kostnadsminskning med kvalitetsbevarande. Vår tillverkningsmodell adresserar detta genom en kombination av stordriftsfördelar och a lokaliserad, integrerad leveranskedja som eliminerar onödiga kostnadslager.
Följande fall använder Shixins inspelade kylskåpskondensorrörsprojekt istället för en generisk jämförelse med europeiska leverantörer. Minskningen av anskaffningskostnaden på 10-15 % är specifik för det registrerade produkt-/applikationsfallet.
| Inspelat fall | Produktionsproblem | Shixin-svar och inspelat resultat |
| Kylskåpskondensorrör laminerad linerless folietejp | Gummihäftande klibbning/avrullning ändras med säsongens temperatur; Kompatibilitet med PU-skum krävde också uppmärksamhet. | Shixin utvecklade ett anti-stick/släpplager som är kompatibelt med olika limsystem. Flera kylskåpstillverkare förbättrade säsongsbetonad applikationsstabilitet; det interna ärendeprotokollet rapporterar cirka 10-15 % lägre bandanskaffningskostnad för denna specifika lösning. |
Fallanteckning: Den cirka 10-15 % minskningen av inköpskostnaden registreras för ett specifikt kylskåpskondensor-rör-tejpprojekt efter optimering av släppskikt och limsystem. Det är inte en universell leverantörskostnadsjämförelse eller en garanterad besparing för andra produkter eller kunder.
Våra långsiktiga partnerskap inkluderar globalt erkända varumärken inom hushållsapparater och elektroniksektorer – organisationer kända över hela världen för sina stränga processer för kvalificering av leverantörer:
Dessa partnerskap tilldelas inte lättvindigt. Vart och ett av dessa företag genomförde rigorösa leverantörsrevisioner, prestationsprövningar och kontinuerlig kvalitetsövervakning innan de anförtrodde oss deras produktionskritiska material. Deras fortsatta förtroende – i många fall som sträcker sig över ett decennium – är den starkaste valideringen av vår tillförlitlighet och effektiviteten hos vårt enhetliga produktekosystem.
Ett komplett självhäftande ekosystem är mer än en samling produkter – det är ett integrerat system av material, kvalitetssystem, teknisk expertis och tillförlitlighet i leveranskedjan som samverkar för att stödja dina produktionsmål. Oavsett om du behöver linerless folietejp för kylrörsfixering, skumlösningar för vibrationsdämpning eller filmtejper för elektrisk isolering, ger vår enhetliga portfölj och vertikalt integrerade tillverkningsmodell en enda, pålitlig källa för alla dina limmaterialkrav. I nästa avsnitt undersöker vi hur vår tillförlitlighet i försörjningskedjan och vår långsiktiga partnerskapsstrategi ger värde bortom själva produkten.
Inom vitvarutillverkningsindustrin intjänas förtroende genom konsekvent prestanda över tid. Världens ledande tillverkare av kylskåp och hushållsapparater väljer inte leverantörer enbart baserat på marknadsföringspåståenden – de utsätter potentiella partners för rigorösa kvalificeringsprocesser, inklusive anläggningsrevisioner, produkttester och fortlöpande kvalitetsövervakning. Vår erfarenhet av att betjäna dessa krävande kunder ger den starkaste möjliga valideringen av våra produkter, våra system och vårt engagemang för excellens.
Det här avsnittet undersöker de prestandariktmärken som är viktigast för tillverkare av vitvaror, presenterar bevis på vår tillförlitlighet och kvantifierar värdet vi levererar genom kostnadskonkurrenskraft och kvalitetssäkring.
Vi är stolta över att bland våra långsiktiga partners räkna en framstående grupp av globala varumärken som spänner över hushållsapparater, hemelektronik och industriutrustning. Dessa organisationer – erkända över hela världen för sina stränga processer för kvalificering av leverantörer – har valt oss som en pålitlig källa för tejp- och skumlösningar:
Betydelsen av dessa partnerskap sträcker sig bortom själva varumärkena. Vart och ett av dessa företag har:
Våra fortsatta partnerskap med dessa företag – i många fall som sträcker sig över ett decennium – visar att vi konsekvent uppfyller eller överträffar deras förväntningar. Detta är den mest trovärdiga valideringen av vår kapacitet som någon leverantör kan erbjuda.
Kvalitet är grunden för förtroende. Vi jämför vår produktprestanda mot de strängaste industristandarderna och säkerställer att varje parti uppfyller eller överträffar följande nyckeltal. Tabellen nedan jämför typiska branschkrav för band av premiumkvalitet med vår garanterade lägsta prestanda:
| Parameter att bekräfta | Anledning | Hur man validerar | Anta inte |
| Vidhäftning | Måste matcha den faktiska tuben/skåpets yta och rengöringsskicket. | TDS-försök på produktionssubstrat. | Ett universellt skalvärde för alla kvaliteter. |
| Varva ner/släpp | Kritisk för manuell och maskinell applikation. | Prova över förväntade temperaturer och linjeinställningar. | En fast förbättringsprocent. |
| Temperaturbeteende | Vidhäftande klibb och släppning kan ändras säsongsmässigt. | Kalla/varma appliceringsförsök eller kunddefinierat test. | Tg- eller lågtemperaturretentionsnummer stöds inte. |
| Fukt / skum interaktion | Kylskåpsskumning och fuktighetsförhållanden kan påverka gränssnittet. | PU-skumkompatibilitet and finished-unit trial. | Ett universellt MVTR-värde utan produkttest. |
| Mekaniskt/vibrationsbeteende | Beror på tejpstruktur och slutmontering. | Applikationsspecifik hållbarhet eller kundtest. | Ett universellt riktmärke på 10/20 miljoner cykel. |
Nyckel takeaway: Performance should be evaluated against the agreed specification for the selected product and the applicable test records. Process control, inspection, and third-party documentation can be used as supporting evidence where available. For appliance manufacturers, this means consistent, predictable performance across every shipment.
För upphandling av apparater bör kostnaden utvärderas tillsammans med applikationsstabilitet och linjekompatibilitet. I Shixins inspelade kondensorrörsprojekt optimerades anti-stick-skiktet och limsystemet för att hantera säsongsbetonade appliceringsproblem; det interna ärendeprotokollet rapporterar cirka 10-15 % lägre bandanskaffningskostnad för den specifika lösningen.
Tabellen nedan delar upp kostnadsfördelen per komponent, vilket ger insyn i hur besparingarna uppnås:
| Inspelat fall | Produktionsproblem | Shixin-svar och inspelat resultat |
| Kylskåpskondensorrör laminerad linerless folietejp | Säsongsbetonad instabilitet och gränssnitt av PU-skum. | Shixin utvecklade ett anti-stick/släpplager som är kompatibelt med olika limsystem. Flera kylskåpstillverkare förbättrade säsongsbetonad applikationsstabilitet; det interna ärendeprotokollet rapporterar cirka 10-15 % lägre bandanskaffningskostnad för denna specifika lösning. |
Fallanteckning: Den cirka 10-15 % minskningen av inköpskostnaden registreras för ett specifikt kylskåpskondensor-rör-tejpprojekt efter optimering av släppskikt och limsystem. Det är inte en universell leverantörskostnadsjämförelse eller en garanterad besparing för andra produkter eller kunder.
Följande registrerade fall fokuserar på en kylkondensor-rörapplikation och bör läsas som projektspecifika bevis snarare än en allmän besparingsmodell.
| Case Metric | Före / Utgåva | Efter Shixin Development | Bevis |
| Säsongsbetonad applikationsstabilitet | Temperaturkänsligt gummilim kan orsaka låg klibbighet i kalla perioder och svårt att varva ner/bryta i varma perioder. | Släppskikt utformat för att vara kompatibelt med olika limsystem, vilket möjliggör bättre formuleringsmatchning. | Invändigt kylskåp kondensor-rör väska |
| Upphandlingskostnad | Gummilimlösning har kostat högre i det registrerade fallet. | Interna fall registrerar cirka 10-15 % lägre bandanskaffningskostnad. | Fallspecifikt resultat; inte en universell besparing för alla kunder |
| Produktionseffektivitet | Säsongsbetonade bandproblem kan störa applikationen. | Fallrapporter om produktionsproblem orsakade av säsongsvariationer förbättrades. | Kvalitativt fallresultat; faktisk linjecykelförbättring beror på varje fabrik |
Inspelat fallresultat: I Shixins laminerade linerless aluminiumfolietejpprojekt för kylkondensorrör, åtgärdade optimering av anti-stick-skiktet och adhesivkompatibilitet säsongsbetonade appliceringsproblem. Det interna ärendeprotokollet rapporterar cirka 10-15 % lägre kostnad för bandanskaffning. Detta är ett fallspecifikt resultat, inte ett universellt besparingsanspråk.
Vi ser varje kundrelation som ett tekniskt partnerskap, inte en enkel inköpsorder. Vår supportmodell är utformad för att hjälpa dig att lyckas i varje skede av produktens livscykel:
| Supportfas | Aktiviteter | Dina fördelar |
| Applikationsteknik före försäljning | Vårt tekniska team samarbetar med dina design- och produktionsingenjörer för att förstå applikationsmiljön - temperaturer, ytmaterial, applikationsmetoder, regulatoriska krav | Optimal produktkvalitetsrekommendation före prov; minskade provkostnader; accelererad kvalificering |
| Anpassningsmöjligheter | Flexibel omvandling: anpassad skärning (6 mm till 1 200 mm), anpassade kärnstorlekar, stockrullar för automatiserad dispensering, speciella behandlingar | Tejp matchar din produktionsutrustning exakt; minskat avfall; förbättrad linjeeffektivitet |
| Teknisk support på plats | Fältingenjörer tillgängliga för platsbesök för att observera appliceringstekniker, felsöka vidhäftningsproblem, rekommendera processförbättringar | Snabbare problemlösning; optimerade ansökningsprocesser; reducerade avslagsfrekvenser |
| Responsiv problemlösning | Granska relevant information om produktion, inspektion och tillämpning för rapporterade kvalitetsproblem; definiera korrigerande åtgärder baserat på den bekräftade orsaken | Dokumenterad granskning och uppföljning av korrigerande åtgärder där tillämpligt |
Medan transaktionsrelationer fokuserar på pris per rulle, tror vi på att skapa värde genom samarbete och delad tillväxt . Våra längsta kundrelationer överstiger nu femton år – en varaktighet som återspeglar vårt engagemang för ständiga förbättringar, transparent kommunikation och ömsesidig framgång.
När du väljer oss som din självhäftande materialleverantör köper du inte bara tejp eller skum. Du får en tillverkningspartner med:
För leverantörsutvärdering rekommenderar vi att du granskar den valda produktspecifikationen, tillgängliga testdata, prover och applikationsresultat under dina egna processförhållanden. Detta ger ett mer praktiskt underlag för jämförelse än breda marknadsföringspåståenden.
Inom vitvarutillverkningsindustrin har produktionslinjer inte råd med oplanerade stillestånd. Varje minut av stopp leder till förlorad produktion, försenade leveranser och ökade kostnader. Tillförlitlighet i försörjningskedjan är därför inte en bekvämlighet – det är ett affärsbehov. Det här avsnittet undersöker hur våra tillverkningsmöjligheter, kvalitetssystem och partnerskapsfilosofi samverkar för att tillhandahålla den säkerhet i leveranskedjan som tillverkare av apparater kräver.
Utöver själva produkten erbjuder vi ett omfattande utbud av mervärdestjänster, flexibilitetsalternativ för leveranskedjan och samarbetsmodeller som är utformade för att stödja dina produktionsmål – idag och i framtiden.
Vår tillverkningsinfrastruktur är byggd för att stödja de höga volymkraven från global apparatproduktion. Viktiga kapacitetsmått inkluderar:
Denna skala ger våra kunder förtroende för att deras produktionskrav kan uppfyllas konsekvent, även under perioder med hög efterfrågan. Vår kapacitetsplaneringsprocess inkluderar regelbundna granskningar av kundprognoser, vilket gör att vi proaktivt kan justera produktionsscheman och upprätthålla buffertlager för nyckelkunder.
Vertikal integration är en nyckelfaktor i vår tillverkningsmodell. Till skillnad från leverantörer som förlitar sig på underleverantörer för kritiska produktionssteg, har vi intern kontroll över hela tillverkningsprocessen:
| Processstadiet | Vår förmåga | Fördel för dig |
| Råmaterialmottagning & inspektion | Inkommande materialtestning för folietjocklek, legeringssammansättning, vidhäftande polymeregenskaper och silikonisering | Undermåliga material förkastas innan produktionen börjar – vilket säkerställer jämn kvalitet från början |
| Självhäftande beläggning | Egna lösningsmedelsbaserade och vattenbaserade akrylbeläggningslinjer med realtidsövervakning av beläggningsvikt | Exakt viktkontroll av självhäftande päls; konsekvent prestanda över varje rulle och varje batch |
| Laminering & förstärkning | Intern laminering av folie till nät-, kraft- eller filmförstärkningar; precision nyptryckskontroll | Konsekvent förstärkningsbindning; ingen risk för delaminering mellan lagren |
| Precisionsskärning | Skärförmåga med flera blad från 6 mm till 1 200 mm bredd; snäv toleranskontroll | Exakta bredder för automatiserad dispenseringsutrustning; minskad risk för kantkontamination |
| Kvalitetstestning och validering | Internt laboratorium med förmåga att testa avskalning, drag, skjuvning, termisk och fuktighet | Snabb kvalitetskontroll; förkortad svarstid för eventuella kvalitetsproblem |
| Förpackning & Logistik | Egenförpackning med anpassad märkning; strategisk hamnnärhet för effektiv sjöfart | Möjlighet för privat märkning; konsoliderade försändelser; optimerade fraktkostnader |
Nyckel takeaway: Vertikal integration eliminerar variationen och kommunikationsluckor som uppstår när man förlitar sig på externa underleverantörer. Varje kritiskt processsteg är under vår direkta kontroll, vilket säkerställer konsekvent kvalitet och snabb respons på alla problem som uppstår.
Standardtejpbredder och -längder passar inte alla produktionslinjer. Våra anpassade konverteringsmöjligheter säkerställer att tejpen du får är exakt anpassad till din applikationsutrustning och processkrav:
| Anpassningsalternativ | Tillgängliga specifikationer | Typisk tillämpning |
| Bredd | 6 mm till 1 200 mm, i steg om 1 mm | Matchande tejpbredd till rördiameter eller automatiserad dispenseröppning |
| Längd | 10 m till 500 m (eller längre, med förbehåll för gränser för rulldiameter) | Minimera rullbytesfrekvensen; matchning till automatiserad dispenserkapacitet |
| Kärnstorlek | 3-tum (76 mm), 6-tum (152 mm) eller metriska motsvarigheter; anpassad kärna I.D. tillgängliga | Kompatibilitet med din befintliga dispenseringsutrustning eller manuella applikatorer |
| Förpackning | Krymplindade rullar; kartongförpackning; frakt på pall; privat märkning | Minska avfallshanteringen på ditt produktionsgolv; varumärkeskonsistens för distributörer |
| Stansning | Anpassade former och storlekar för specifika applikationsbehov | Förskurna tejpskivor för isoleringsstiftsskydd; anpassade lappar för lokal försegling |
Utöver den fysiska produkten erbjuder vi en rad stödtjänster som ökar värdet av vårt partnerskap och minskar den administrativa bördan för dina inköps- och ingenjörsteam:
Vi förstår att produktionsscheman kan vara oförutsägbara. Vår leveranskedja är utformad för att ge den flexibilitet som tillverkare av stora volymer kräver:
| Flexibilitet Option | Vad det betyder | Fördel för digr Operation |
| Säkerhet Stock Holding | Vi har ett säkerhetslager av våra mest populära tejpkvaliteter för att ta emot brådskande beställningar | Oväntade toppar i efterfrågan eller ändringar i produktionsschemat kan hanteras utan förlängda ledtider |
| Snabb produktion | Vi kan prioritera akuta beställningar när oförutsedd efterfrågan uppstår | Produktionsförändringar med kort varsel tillgodoses; produktionslinjer förblir i drift |
| Prognosbaserad planering | Vi arbetar med ditt inköpsteam för att utveckla korrekta efterfrågeprognoser och anpassa produktionsscheman | Konsekventa ledtider; minskad risk för försörjningsavbrott; optimerad produktionseffektivitet |
Vi definierar vår roll inte som en leverantör av självhäftande produkter, utan som en teknisk partner investerat i din framgång. Detta åtagande manifesteras i fem kärnprinciper som vägleder varje kundrelation:
När industrier över hela världen går mot mer hållbara tillverkningsmetoder, är vi fast beslutna att minska miljöavtrycket från vår verksamhet och våra produkter. Våra hållbarhetsinitiativ inkluderar:
| Initiativ | Aktuell status | Framtida riktning |
| ISO 14001-certifierad miljöledning | Fullt implementerad och certifierad | Kontinuerliga förbättringar genom årliga miljöprestandagranskningar |
| Lösningsmedelsreduktionsprogram | Övergår aktivt till vattenbaserade limsystem | Minskade VOC-utsläpp; förbättrad arbetssäkerhet; regelefterlevnad |
| Återvinningsbar förpackning | Skicka kartonger och kärnmaterial gjorda av återvinningsbart material där så är möjligt | Uppmuntra kundåtervinning av använda kärnor och förpackningar |
| Råvaruförvaltning | Arbeta med aluminiumleverantörer som utövar ansvarsfulla inköp | Utvärdering av genomförbarheten av att införliva innehåll av återvunnet aluminium i foliesubstrat |
| Produktens hållbarhet | Tillverkar tejper med förlängd livslängd | Minska utbytesfrekvensen och tillhörande materialförbrukning under livscykeln |
Vi ser hållbarhet inte som ett marknadsföringsbudskap, utan som en pågående förbättringsresa. Vi välkomnar en dialog med våra kunder om hur vi tillsammans kan minska miljöpåverkan samtidigt som vi bibehåller de prestandastandarder som dina applikationer kräver.
Framgångsrika partnerskap bygger på ömsesidig respekt och gemensamma ansträngningar. För att möjliggöra det mest produktiva samarbetet ber vi våra kunder:
Vi letar inte efter kortsiktiga transaktioner. Vi söker långsiktiga relationer med partners som värdesätter kvalitet, tillförlitlighet och innovation lika mycket som vi gör. Oavsett om du är en global vitvarutillverkare, en specialomvandlare eller en ingenjörsfirma som utforskar nya lösningar för värmehantering, bjuder vi in dig att uppleva skillnaden som ett genuint partnerskap gör. Kontakta oss för att inleda ett samtal om dina behov och ambitioner — och låt oss bygga en gemensam framtid tillsammans.
Vårt företag har varit engagerat i bandtillverkningsindustrin i mer än 20 år och har fokuserat på olika Typer av aluminiumfolieband, skumband, kylskåp, etc.
Telefon: +86-159-5136-0053
+86-136-6515-8108
Whatsapp +86-159-5136-0053
Adress: Nr 1, Yedong Road, väster om Yingbin Avenue, ekonomisk utvecklingszon, Suqian City, Jiangsu -provinsen, Kina
Miya miao
E -post: [email protected]
Mobil/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhesive Tape Products Co., Ltd. All Rights Reserved. Anpassad ODM -kylskåpfolie Adhesive Tapes Manufacturer


